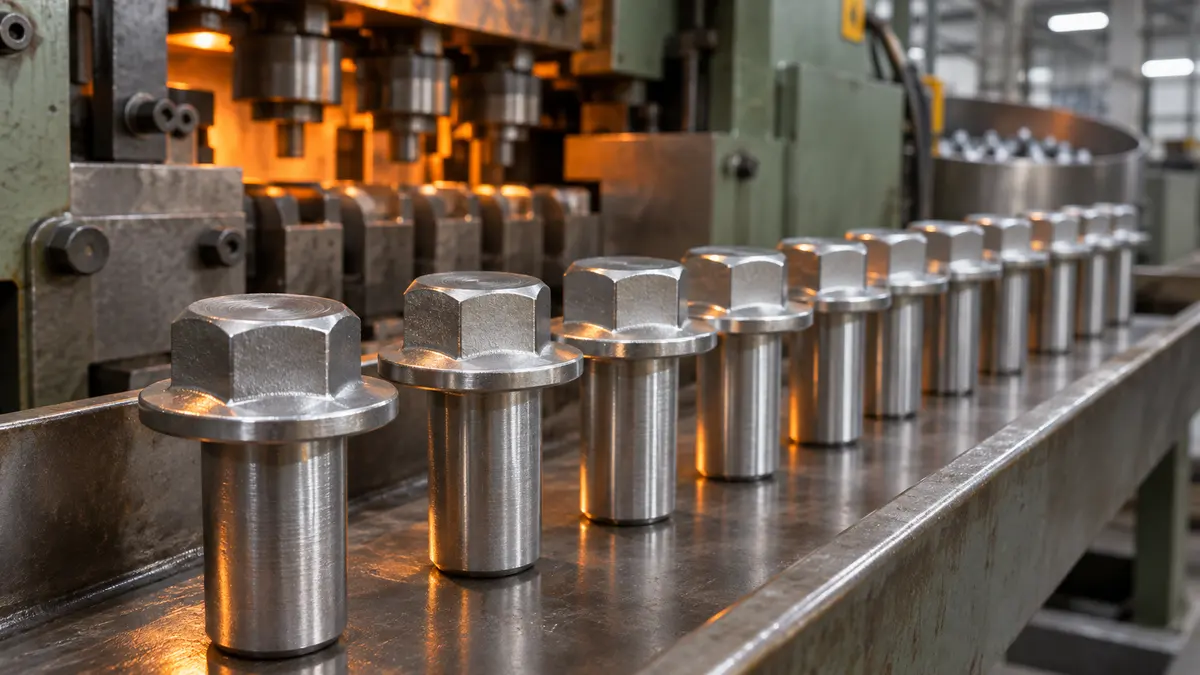
六個製程站
同一顆螺栓從線材變成成品的樣子,由左到右。
線材處理
線材入廠先抽驗化學成分與拉伸強度,再抽線與球化退火,讓材料變軟好鍛。
- 設備
- 抽線機 4 台,退火爐(外協)
- 管制
- 線徑公差 ±0.03 mm
冷鍛成形
線材截成段,多個模具連續衝壓,頭型與桿徑一次打出來。不切削,不浪費材料。
- 設備
- 多工位冷鍛機 9 台,兩模三擊機 5 台
- 管制
- 頭徑公差 ±0.1 mm,每 2 小時巡檢
搓牙
用滾牙板壓出牙紋,纖維流線不被切斷,牙強度比車牙高。
- 設備
- 搓牙機 12 台
- 管制
- 牙規通止規逐批量測,牙型 6g
熱處理
連續式網帶爐淬火、回火,做出 8.8 到 12.9 級的強度。
- 設備
- 連續式網帶爐 2 條
- 管制
- 每爐取樣量硬度,10.9 級為 HRC 32 到 39
表面處理
鍍線由合作廠承作(外協),我們派員駐線並抽驗。
- 設備
- 外協鍍線:鋅、鋅鎳、達克羅
- 管制
- 鍍層厚度與鹽霧時數依客戶規格
檢驗與包裝
光學選別機看外觀與尺寸,人工複檢後依批號裝箱。
- 設備
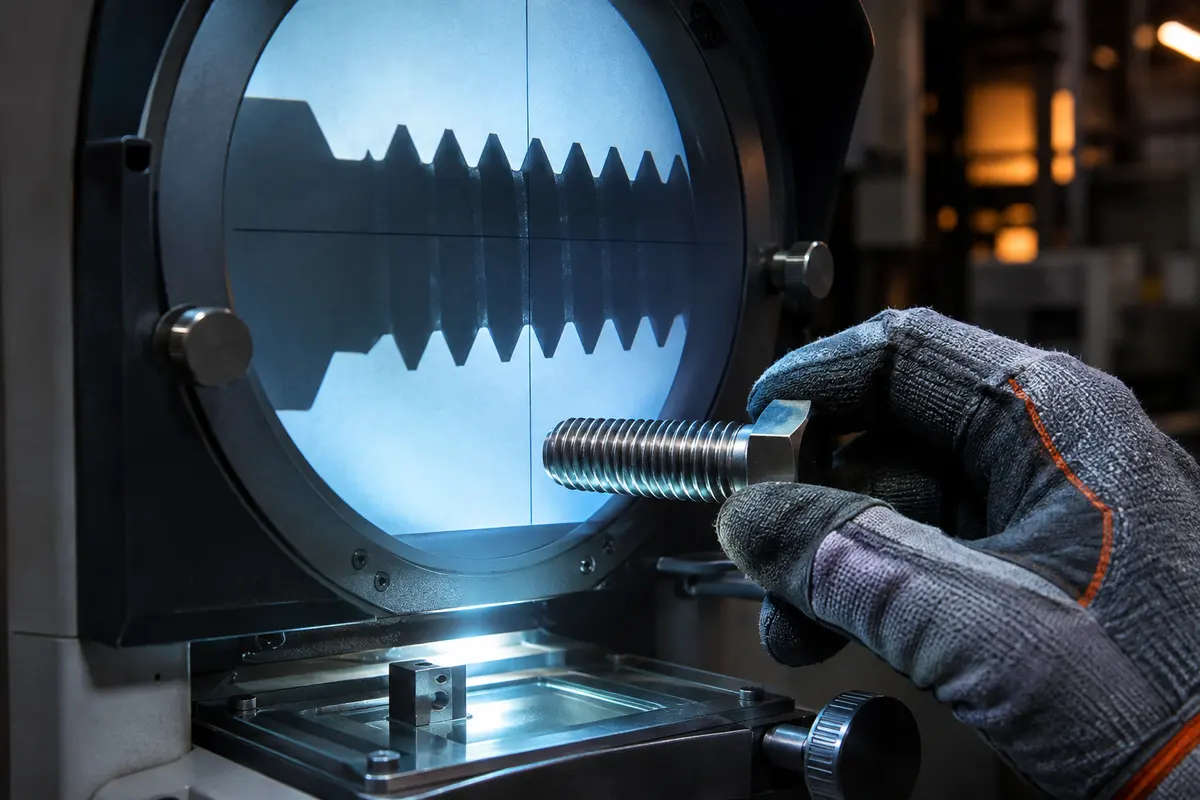
- 光學選別機 3 台,投影量測儀 2 台
- 管制
- 出貨前 100% 全檢,批號保存 5 年
設備清單
驗廠前通常會先看這張表。外協項目已標明。
| 設備 | 數量 | 規格 | 用途 |
|---|---|---|---|
| 多工位冷鍛機 | 9 台 | 三模四擊至四模五擊,80 到 300 噸 | 螺栓、法蘭螺栓、特殊鍛件 |
| 兩模三擊冷鍛機 | 5 台 | 60 到 120 噸 | 小螺絲、螺帽 |
| 搓牙機 | 12 台 | 平板與滾輪式,M2 到 M20 | 搓牙 |
| 連續式網帶爐 | 2 條 | 淬火與回火,保護氣氛 | 熱處理 |
| 抽線機 | 4 台 | 線徑 3 到 24 mm | 線材處理 |
| 光學選別機 | 3 台 | 外觀與尺寸,每分鐘 200 到 400 件 | 出貨全檢 |
| 投影量測儀 | 2 台 | 放大 10 到 50 倍 | 牙型與頭型 |
| 洛氏硬度計 | 2 台 | HRC / HRB | 熱處理驗證 |
| 萬能試驗機 | 1 台 | 最大 600 kN | 拉力與楔負載 |
| 鹽霧試驗機 | 1 台 | 中性鹽霧,依 ISO 9227 | 鍍層抗蝕 |
| 鍍線(外協) | 合作廠 | 鋅、鋅鎳、達克羅 | 表面處理 |
檢測計畫
- 每批線材
來料檢驗
化學成分、線徑、拉伸強度。
- 每次開機
首件確認
全尺寸量測,簽核後才放行。
- 每 2 小時
巡檢
頭徑、牙規、外觀,記錄在批號卡。
- 每一爐
熱處理後
硬度、拉力、脫碳層。
- 100%
出貨前
光學選別加人工複檢。
- 批號
追溯
從線材爐號到出貨單,保存 5 年。
品質證書與報告
全部是示範資料,不是真實證書,也沒有使用任何發證機構的標章。
| 認證 | 適用範圍 | 證書編號 | 有效至 |
|---|---|---|---|
| ISO 9001(示範) | 冷鍛扣件的設計與製造 | DEMO-QMS-0001 | 2027/06 |
| IATF 16949(示範) | 汽車用扣件製造 | DEMO-AUTO-0002 | 2027/03 |
| ISO 14001(示範) | 環境管理系統 | DEMO-EMS-0003 | 2027/09 |
材質證明樣本(EN 10204 3.1 格式)示範
- 客戶
- DEMO BUYER GmbH
- 品名
- 六角法蘭螺栓 M8 x 1.25 x 30
- 批號
- LF-241109-03
- 線材爐號
- H-88231
- 化學成分 %
- C 0.36 Mn 0.72 Cr 1.02 Mo 0.19
- 硬度
- HRC 35
- 判定
- 合格